
 hr
Get Free Quote 

HDPE radijus savijanja: 20-25x OD pravilo, DR ograničenja i vodič za savijanje u polju
Vijesti iz industrije-Glavni odvodni kanal od 200 mm HDPE mora promijeniti smjer oko postojeće kišne komore. Najbliži zavoj je udaljen dva sata, rov je otvoren, a posada čeka. Umjesto odgađanja posla, cijev se može zakriviti na mjestu, jer je HDPE jedan od rijetkih materijala za tlačne cijevi koji se mogu hladno savijati na terenu. Inženjersko pravilo je jednostavno: radijus savijanja mora biti najmanje 20 do 25 puta veći od vanjskog promjera cijevi. Za 200 mm OD cijevi, to znači središnji radijus od otprilike 4 do 5 m. Ostanite iznad tog raspona i cijev će slijediti krivulju bez savijanja, bez gubitka nazivnog tlaka i bez dodatnog spoja.
To pravilo nije jedan fiksni broj. Siguran radijus mijenja se s debljinom stijenke, s time je li zakrivljenost privremena ili trajna i s temperaturom u trenutku savijanja. Ovaj vodič objašnjava što zapravo znači radijus savijanja HDPE-a, kako ga izračunati i što bi radnici na gradilištu i kupci trebali provjeriti prije i nakon svakog savijanja.
Što radijus savijanja znači za HDPE cijevi
Radijus savijanja je radijus krivulje mjeren do središnje crte cijevi. Kada je ravna cijev zakrivljena, vanjski zid se rasteže, a unutarnji stisne. Ako je radijus preuzak, mogu se pojaviti tri problema: zid se savija u pregib, poprečni presjek postaje ovalan umjesto okruglog, ili rastegnuti vanjski zid razvija mikropukotine koje smanjuju dugotrajnu čvrstoću.
Krivljenje je najvidljiviji kvar i gotovo uvijek dolazi od forsiranja krivulje u jednoj točki umjesto da je povuče duž dugog luka. Ovalnost je tiša: ovalna cijev smanjuje područje protoka i, u tlačnom vodu, stvara neravnomjernu raspodjelu naprezanja po obodu. Uobičajeno radno prihvaćanje za savijeni gravitacijski cjevovod je ograničenje ovalnosti od 5 posto na vanjskom promjeru, dok se tlačne cijevi drže strožim provjerama. Ništa od ovoga ne čini HDPE lomljivim. Ista sposobnost deformacije koja HDPE-u omogućuje otpornost na pomicanje tla također mu omogućuje apsorbiranje geometrije gradilišta koju čelik, beton ili PVC ne mogu podnijeti. Ključ je kontrolirati radijus, a ne savijati se dok nešto ne popusti.
Pravilo 20-25 puta OD i kako ga DR mijenja
Dva množitelja obavljaju većinu posla u projektantskim uredima za HDPE: 20 puta i 25 puta vanjski promjer. Cijev DR 11, gdje je DR omjer dimenzija vanjskog promjera i minimalne debljine stijenke, ima minimalni polumjer savijanja od 25 puta OD. Cijev DR 11 OD 110 mm stoga treba radijus od oko 2,75 m. Cijevi s debljim stijenkama, kao što su DR 7 ili DR 9, obično se mogu koristiti za 20 puta OD jer je teža stijenka otporna na ovalnost i izvijanje. Cijevi s tankim stijenkama u rasponu od DR 21 do DR 33 trebaju veći radijus, obično 30 do 40 puta OD, jer se unutarnja stijenka savija prije nego materijal dosegne svoju granicu naprezanja.
Formula minimalnog radijusa
Upotrijebite R = N x OD, gdje je R najmanji radijus središnje crte, OD je izmjereni vanjski promjer cijevi, a N je množitelj odabran iz donje tablice.
| Cijev DR / SDR | Tipična klasa materijala | Multiplikator savijanja polja N |
|---|---|---|
| DR 7 - DR 9 | PE 100 | 20 x OD |
| DR 11 | PE 100 / PE 80 | 25 x OD |
| DR 13.5 - DR 17 | PE 80 | 25-30 x OD |
| DR 21 - DR 32.5 | PE 80 / PE 100 | 30-40 x OD |
Iste vrijednosti postaju konkretne kada se primijene na stvarne promjere cijevi.
| Vanjski promjer cijevi | Minimalni radijus na 20 x OD | Minimalni radijus na 25 x OD |
|---|---|---|
| 32 mm | 0,64 m | 0,80 m |
| 63 mm | 1,26 m | 1,58 m |
| 110 mm | 2,20 m | 2,75 m |
| 160 mm | 3,20 m | 4,00 m |
| 200 mm | 4,00 m | 5,00 m |
| 315 mm | 6,30 m | 7,88 m |
Koristite izmjereni OD, a ne pretpostavku nominalne veličine. HDPE cijev se obično specificira stvarnim vanjskim promjerom u metričkim veličinama; za cijevi dimenzija inča, pretvorite stvarni OD prije izračuna.
Kratkotrajno savijanje u odnosu na trajno zakrivljenje
Zavoj napravljen brzo tijekom instalacije nije isto što i zakrivljenost koja se održava desetljećima. HDPE je viskoelastičan: napregnuto savijanje polako se opušta tijekom vremena, što je prednost u tlu, ali komplikacija za dizajn. Kratkotrajno savijanje, kao što je povlačenje cijevi u krivulju rova, može koristiti čvršći kraj raspona, oko 20 puta veći od OD za cijevi s debelim stijenkama. Kada će cijev ostati trajno zakrivljena ili kada se očekuje da će zavoj apsorbirati opetovano toplinsko širenje, radijus bi trebao biti veći. Dizajneri obično primjenjuju 25 do 30 puta OD za dugotrajnu zakrivljenost u DR 11 cijevi, i čak veće radijuse za tankostjenke, tako da naprezanje savijanja u kombinaciji s obručnim naprezanjem od unutarnjeg tlaka ostaje unutar dugotrajne granice materijala.
Temperatura kontrolira koliko je sigurno savijanje napravljeno. HDPE postaje čvršći i manje otporan na udarce na niskim temperaturama, tako da je usko savijanje u hladnom jutru klasičan recept za krivljenje. Praktično pravilo je izbjegavanje savijanja polja ispod oko 5 stupnjeva Celzijusa; ako posao ne može čekati, lagano zagrijte cijev grijanim poklopcem ili je ostavite na sunčevoj svjetlosti prije savijanja. Nikada ne koristite otvoreni plamen. Na vrućem kraju rada, temperatura vode iznad otprilike 40 stupnjeva Celzijusa omekšava cijev i povećava dugotrajno naprezanje, tako da instalirani radijus treba ponovno izračunati za vruće otpadne vode ili industrijske vodove.
Kako sigurno saviti HDPE cijev na gradilištu
Hladno savijanje je standardna metoda i ne zahtijeva opremu za grijanje. Cijev je položena ravno, opuštena od svoje zavojnice, a zatim je povučena u željenu krivulju ravnomjernom silom primijenjenom duž cijelog luka. Što manje točkastih opterećenja, to bolje.
- Potvrdite da je temperatura površine cijevi iznad oko 5 stupnjeva Celzijusa prije uskog savijanja.
- Položite cijev ravno i otpustite memoriju zavojnice prije označavanja položaja savijanja.
- Postupno gurnite ili povucite cijev duž luka; koristite kalup za savijanje ili mjerač radijusa podešen na izračunatu vrijednost.
- Držite fuzijske spojeve ravno. Sučeoni fuzijski spoj mora se napraviti u poravnatoj, neopterećenoj cijevi, a savijanje treba počinjati dalje od područja spoja.
- Očekujte proljetni povratak. HDPE se opušta nakon savijanja, stoga se presavijte nekoliko stupnjeva kako biste sletjeli na liniju dizajna.
- Izmjerite cijev na krivulji nakon zatrpavanja ili ograničenja: ovalnost bi trebala ostati unutar granice projekta, obično 5 posto OD za gravitacijske linije.
Grijano savijanje je drugačija operacija i općenito nije dopušteno za HDPE tlačne cijevi na gradilištu. Zagrijavanje plamenikom oštećuje polietilensku strukturu, stanji vanjsku stijenku na zavoju i zadržava zaostala naprezanja. Ako je dizajnu doista potrebna uska promjena smjera, odredite lijevano HDPE koljeno ili tvornički proizvedeno koljeno umjesto zagrijavanja cijevi u jarku.
Gdje fleksibilnost mijenja ekonomiju projekta
U ukopanim drenažnim i vodovodnim cjevovodima, mogućnost zakrivljenja cijevi uklanja armature iz popisa materijala. Svaki eliminirani spoj štedi sam dio, fuzijski ili elektrofuzijski spoj, inspekciju zavara i rad za njegovu ugradnju. Duga krivina koja prati cestu ili obalu rijeke može izrezati nekoliko zglobova iz jedne linije. Ista fleksibilnost kasnije štiti cjevovod: kada se tlo slegne ili pomakne, HDPE se može deformirati unutar svoje granice naprezanja umjesto da pukne.
Odabir pravog materijala i dalje ovisi o primjeni. Za višekatni odvodni kanal ili kratku vodoravnu trasu s fiksnom rutom, kruti PVC-U standardna drenažna cijev s lijevanim priključcima zavarenim otapalom je brz i ekonomičan, jer PVC-U nije dizajniran za savijanje u polju i nikada se ne smije tjerati u krivulju.
 Dobavljači PVC standardnih odvodnih cijevi, veleprodajna tvrtka - Shanghai Pilsa Pipe Indus Pilsa Pipe je dobavljač i tvrtka PVC standardne odvodne cijevi u Kini, veleprodaja PVC standardne odvodne cijevi online, PVC standardne odvodne cijevi i... Pogledajte proizvod →
Tamo gdje vod mora slijediti nepravilan profil ili gdje se krug grijanja mora polagati u petljama, upotrijebite polietilensku cijev koja ima male radijuse bez priključaka. A PE-RT cijev za podno grijanje prati obrise podne ploče s istom disciplinom bez plamena i savijanja koja se primjenjuje na bilo koju PE cijev.
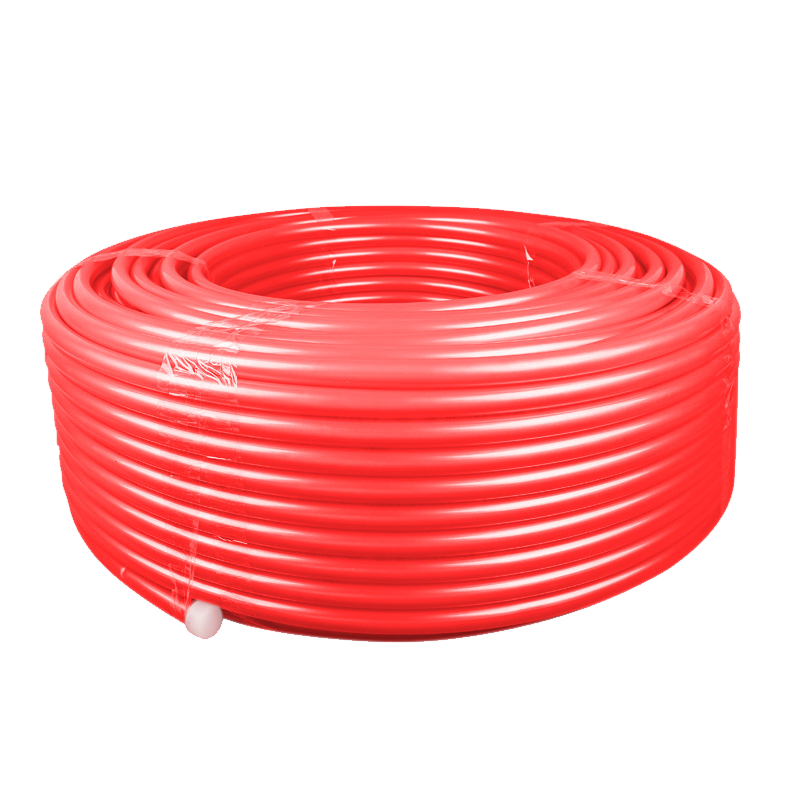 PE-RT crvene jednoslojne radijacijske cijevi za podno grijanje Dobavljači, veleprodajna tvrtka Pilsa cijev je PE-RT crvena jednoslojna zračeća cijev za podno grijanje Dobavljači i tvrtka u Kini, veleprodaja PE-RT crvene jednoslojne zračeće cijevi... Pogledajte proizvod →
Za timove koji kupuju obje materijalne obitelji, naš Vodič za kupce plastične drenaže o HDPE naspram PVC-a naspram PP-R uspoređuje troškove, instalaciju i ponašanje triju vrsta cijevi u odvodnji.
Što provjeriti pri odabiru ili kupnji HDPE cijevi
Podaci o polumjeru savijanja trebaju potjecati iz iste dokumentacije kao i nazivni tlak. Prije prihvaćanja isporuke ili odobravanja predaje, provjerite sljedeće točke.
- Potvrdite DR i ocjenu materijala. Izjava "25 puta OD" podrazumijeva cijev DR 11; različita debljina stjenke zahtijeva drugačiji multiplikator. Dokument o isporuci trebao bi navesti DR, standard (ISO 4427, EN 12201 ili ASTM F714, ovisno o tržištu) i minimalni radijus savijanja.
- Zatražite granicu ovalnosti koja se koristi u tvornici. Disciplinirani proizvođač mjeri vanjski promjer i debljinu stijenke tijekom ekstruzije i može bez oklijevanja navesti kriterije prihvatljivosti.
- Za ugradnju bez rova, kombinirajte polumjer savijanja s dopuštenom zategnutošću povlačenja. Zakrivljenost staze bušenja tijekom povlačenja ograničena je i deformacijom savijanja i aksijalnim vlačnim opterećenjem; potvrditi obje vrijednosti prije mobilizacije.
- Provjerite da zakrivljeni dijelovi ne završavaju na fuzijskim spojevima. Cijev zakrivljena da spoji neporavnati spoj stvara skriveni stres; zglob otkazuje, a ne zavoj.
- Prije savijanja provjerite zavojnice i ravne duljine na oštećenje površine ili izbjeljivanje od naprezanja. Urez ili brazda na vanjskoj stijenci koncentrira naprezanje točno tamo gdje je savijanje najčvršće.
Radijus savijanja HDPE-a nije nejasna specifikacijska vrijednost. To je parametar dnevne instalacije koji odlučuje hoće li projekt kupiti fiting ili uštedjeti na trošku jednog. Pravilo 20-25 puta OD pokriva većinu poslova; deblji zidovi dopuštaju uže zavoje, tanki zidovi trebaju više prostora, stalna savijanja i hladno vrijeme zahtijevaju dodatnu njegu, a otvoreni plamen nikad ne pripada blizu polietilena. Dosljedno primjenjujte tu jednostavnu disciplinu i fleksibilnost zbog koje je HDPE nezgodan za skladištenje postaje njegova najveća prednost ugradnje na projektu.
Naš proizvod //
Preporučite proizvode
 +86-13801995968
 +86-18017886575

 Br. 366, Lane 6995, Puxing Road, Fengxian District, Shanghai
Autorska prava © SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.