
 hr
Get Free Quote 

Metode spajanja HDPE cijevi: sučeono spajanje, elektrofuzija i prijelazi
Vijesti iz industrije-HDPE je zaslužio svoje mjesto u ukopanim vodovodima, kanalizacijskim cjevovodima i industrijskim procesnim linijama jer je čvrst, fleksibilan i kemijski otporan. Međutim, svaka od tih prednosti ovisi o zglobovima. Dobro napravljen fuzijski spoj postaje jači od same stijenke cijevi; užurbano curenje postaje prvo curenje za koje čujete nakon zatrpavanja. Ono što slijedi je terenski orijentiran pogled na metode spajanja HDPE cijevi, pojedinosti koje odlučuju hoće li spoj izdržati i što učiniti kada HDPE mora zadovoljiti PPR, PVC ili metal. Bilješke se oslanjaju na naše vlastito iskustvo u proizvodnji i projektima u Subanu, gdje proizvodimo cijevi i priključke od 2003.
Pročitajte Pipe Prije nego što odaberete metodu
Tri brojke odlučuju o gotovo svemu o spoju: vanjski promjer, DR (omjer dimenzija) i vrsta polietilena. DR je vanjski promjer podijeljen s debljinom stijenke, tako da manji DR znači deblju stijenku i višu klasu tlaka. U PE100, DR 11 slijeće oko PN 16, DR 17 oko PN 10 i DR 26 blizu PN 6 za vodoopskrbu. Debljina stjenke također određuje vrijeme grijanja i hlađenja - 250 mm DR 17 cijevi treba puno više vremena namakanja i hlađenja od 63 mm DR 11 spirale iz iste trgovine.
Uskladite metodu s dimenzijom i mjestom. Sučeono spajanje pokriva većinu promjera od otprilike 63 mm naviše, fuzija utičnice radi s malim provrtima do 63 mm, elektrofuzija odgovara uskim rovovima i spojnicama, a mehanički spojevi služe servisnim vodovima i spojevima opreme. Nikada nemojte tiho snižavati ocjenu spoja: ako kompresijski fiting ide na liniju PN 16, sam fiting mora biti ocijenjen za to.
Četverožilne metode spajanja HDPE cijevi
Fuzija sučelja
Metoda radnog konja. Dva kraja cijevi se sučeljavaju u kvadrat, zagrijavaju na alatu za grijanje na otprilike 200 do 220 stupnjeva Celzijusa, zatim se guraju zajedno i drže dok se ne formira dvostruka kuglica i ohladi. Pravilno napravljen, spoj je homogen - nema brtve, nema obloge, nema trećeg materijala koji bi pokvario. Potreban je odgovarajući stroj za fuziju, čisti uvjeti i ekipa koja poštuje vrijeme hlađenja.
Elektrofuzija
Elektrofuzijski fiting nosi otporni svitak unutar svoje utičnice. Kutija za spajanje primjenjuje definirani napon i vrijeme, stapajući provrt spojnice i površinu cijevi u jedno tijelo. To je izbor gdje fuzijski stroj ne može stati, za rukave za popravak i za vezivanje u postojeće vodove. Priprema površine ovdje je važnija nego bilo gdje drugdje: ostružite, očistite i označite prije puštanja u struju.
Fuzija utičnice
Za male promjere, ručni alat za grijanje s muškim i ženskim rukavcima istovremeno zagrijava kraj cijevi i naglavak spojnice. Brz je, jeftin i pouzdan do oko 63 mm, što ga čini uobičajenim na servisnim vodovima, navodnjavanju i distribuciji malih provrta.
Mehanički i kompresijski spojevi
Kompresijski priključci oslanjaju se na umetnuti učvršćivač i elastomernu brtvu, dok prirubnički adapteri pričvršćuju HDPE za pumpe, ventile i druge materijale. Brze su i rastavljive, ali uvode drugačiji materijal u liniju i općenito imaju nižu ocjenu od cijevi. Koristite ih tamo gdje to dopušta njihova ocjena, a ne njihova pogodnost.
| metoda | Tipični promjer | Sposobnost pritiska | Najbolje koristiti za |
|---|---|---|---|
| Fuzija sučelja | 63 mm i više | Puna ocjena cijevi | Mreža, snaga mreže, duge staze |
| Elektrofuzija | 20 do 800 mm | Puna ocjena armature | Uski rovovi, popravci, vezivanje |
| Fuzija utičnice | 20 do 63 mm | Puna ocjena armature | Mala bušotina i navodnjavanje |
| Kompresija | 20 do 63 mm | Obično ispod nazivne vrijednosti cijevi | Servisni vodovi, brojila, privremeni rad |
| Adapter s prirubnicom | Bilo koji, s pravim priključkom | Ovisi o brtvi i vijcima | Crpne prostorije, ventili, oprema |
Praktičan slijed spajanja stražnjice
Razlika između pedesetogodišnjeg jointa i callbacka obično se svodi na pregršt navika. Redoslijed rada izgleda ovako:
- Stegnite oba kraja, provjerite poravnanje i očistite cijev od zemlje, ulja i vode.
- Okrenite oba kraja dok čipovi ne budu kontinuirani, a lica četvrtasta.
- Spojite krajeve i provjerite razmak i pomak; vidljivo neslaganje znači ponovno stezanje prije zagrijavanja.
- Zagrijte na temperaturi određenoj za kvalitet i debljinu stjenke i pričekajte da kuglica postigne potrebnu veličinu.
- Izvucite grijač i zatvorite krajeve unutar otvorenog vremena koje je naveo proizvođač stroja - oklijevajte i površina će oksidirati.
- Izgradite spojnicu pod navedenim pritiskom, a zatim je ostavite na miru.
- Ohladite pod pritiskom - u pravilu najmanje jednu minutu po milimetru debljine stjenke, dulje po hladnom vremenu.
- Pregledajte zrno: ravnomjerno, prevrnuto s obje strane, bez šupljina i bez vidljive linije spoja.
Gdje HDPE veze obično idu po zlu
- Prljavština, vlaga ili film ulja na zagrijanoj površini, što je najčešći uzrok lomljivog hladnog spoja.
- Temperatura grijača izvan prozora ili ploča grijača koja nije očišćena između fuga.
- Neusklađena DR ili debljina stijenke između dvije cijevi koje se spajaju.
- Hlađenje je prekinuto jer čeka ekipa za rovove.
- Stezne matice su previše zategnute, cijepaju košuljicu ili je umetnuto ukrućenje potpuno izostavljeno.
- Nema dopuštenja za toplinsko pomicanje, tako da ukopani konop povlači mehanički spoj dok se hladi.
Spajanje HDPE na PPR, PVC i metal
Prijelazi su mjesta gdje se pojavljuje većina curenja, jednostavno zato što se dva materijala s različitim granicama krutosti, ekspanzije i temperature susreću na jednom mjestu. Tri pouzdane opcije su adapter s prirubnicom (najrobusniji i najlakši za servisiranje), prijelazni spoj s navojem s metalnim ili ojačanim plastičnim navojem i kompresijski adapter za manje servisne vodove. Što god odabrali, poduprite cijev s obje strane prijelaza tako da spoj nikada ne nosi opterećenje savijanja.
HDPE u PPR na vodoopskrbi
Uobičajeni raspored dovodi HDPE opskrbni glavni dio u zgradu i prebacuje se na PPR za unutarnje uspone i distribuciju, jer PPR podnosi toplu vodu, a vruće taljive spojeve lako je napraviti u prostoriji postrojenja. Prijelaz treba namjenski izrađen PE-na-PPR adapter, a ne pregršt neusklađenih niti.
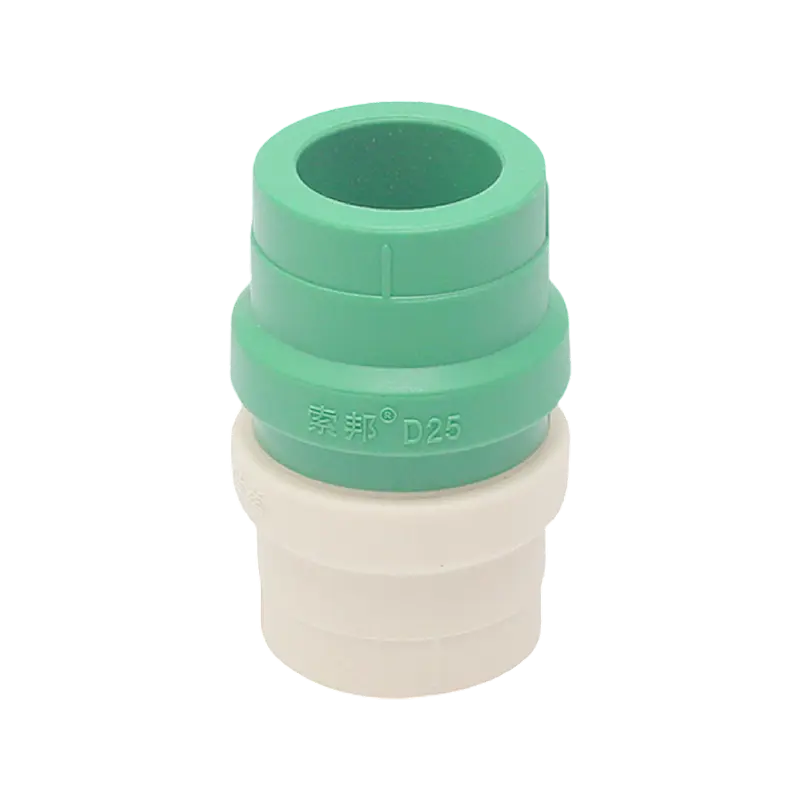 PPR-PE D25 Adapter cijevi za PE-PPR prijelaze Vruće talivi PPR spoj D25 za namjenske prijelaze PE-PPR, veličine koja odgovara PE servisnim vodovima i PPR-usponskim cijevima. Pogledajte proizvod →
Dimenzionirajte adapter tako da odgovara i PE servisnoj liniji i PPR uzlaznoj cijevi i neka prijelaz bude dostupan gdje god to specifikacija dopušta.
HDPE u PVC na drenaži
Ispod zemlje, HDPE tla i kanalizacijski vodovi često se susreću s PVC dimnjakom ili inspekcijskom komorom na liniji zgrade. Fleksibilna spojnica u tom položaju apsorbira male kutne razlike i toplinska pomicanja i spašava tim gradilišta od pokušaja uvjeravanja dviju krutih cijevi da se poravnaju cementom s otapalom.
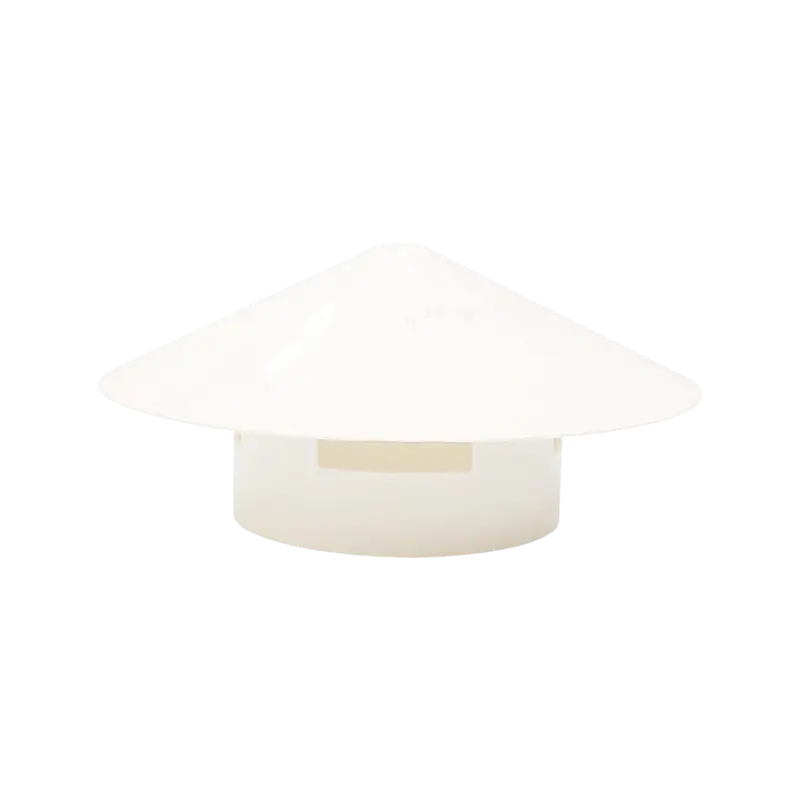 PVC rotirajući fleksibilni ravni koljenasti priključak za odvodne priključke Okretni PVC drenažni konektor dostupan u D75, D110 i D160, prikladan za fleksibilno poravnavanje gdje se HDPE zemljane linije susreću s PVC hrpama. Pogledajte proizvod →
Tamo gdje je prijelaz ukopan, zaštitite metalne komponente i provjerite odgovara li nazivna snaga konektora opterećenju odvodnje.
HDPE u metal
Mjedeni ili brončani prijelazni spojevi uobičajeni su odgovor na pumpama, mjeračima i spremnicima. Upotrijebite odgovarajuće sredstvo za brtvljenje navoja, izolirajte različite metale tamo gdje to zahtijeva specifikacija i zategnite prirubnice u križnom uzorku na navedeni zakretni moment, a ne na "dovoljno čvrsto".
Ukopane linije, kretanje i testiranje
HDPE se kreće. Njegov koeficijent toplinskog širenja nekoliko je puta veći od koeficijenta čelika, tako da će se vod postavljen u hladno jutro pokušati skratiti do poslijepodneva. Položite duge staze s nježnom zmijom, dopustite kretanje na mehaničkim spojevima i obuzdajte prirubničke spojeve na pumpama i ventilima, gdje potisak ima kamo otići.
Priprema rova je važna koliko i sam spoj. Položite cijev na fini materijal bez oštrog kamenja, držite dubinu pokrova u skladu s projektom i kompaktirajte bočnu ispunu prije glavnog zatrpavanja. Naš Vodič za postavljanje odvodne cijevi HDPE detaljnije pokriva posteljinu, dubinu pokrova i razmatranja smrzavanja.
Ispitivanje tlaka prije zatrpavanja gdje god to specifikacija dopušta, obično na tlaku 1,5 puta većem od proračunskog tlaka sa zabilježenim vremenom zadržavanja, i zabilježite položaj svakog spoja. Kada nešto kasnije treba obratiti pažnju, zajednički registar pretvara dan kopanja u sat vremena iskopavanja.
Rad s dobavljačem koji vidi cijelu liniju
Suban, kojim upravlja Shanghai Pilsa Pipe Industry Co., Ltd., proizvodi cijevi i priključke od 2003. godine, s proizvodnim bazama u Šangaju i Zhoukou, Henan. Naš asortiman obuhvaća PPR vodoopskrbne sustave, PVC odvodne i električne sustave vodova te PE-RT podno grijanje, uz HDPE odvodnu cijev i valovitu cijev s dvostrukom stijenkom. Izvozno iskustvo u više od 20 zemalja i CE certifikacija podržavaju dokumentaciju međunarodnih projekata.
Ako sastavljate popis vodova koji miješa HDPE glavne cijevi s PPR usponima ili PVC drenažom, pošaljite našem timu detalje a mi ćemo potvrditi odgovarajuće elemente, veličine i ocjene. Rješavanje toga u fazi ponude gotovo je uvijek brže nego rješavanje na licu mjesta.
Naš proizvod //
Preporučite proizvode
 +86-13801995968
 +86-18017886575

 Br. 366, Lane 6995, Puxing Road, Fengxian District, Shanghai
Autorska prava © SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.